Umělecké lití bronzu na vytavitelný model: od voskové kopie k patinované soše
Tomervezo je nezávislý redakční projekt, který krok za krokem popisuje dílnu uměleckého odlévání bronzu — od okamžiku, kdy se z hliněného modelu sejme první forma, až po chvíli, kdy je hotový odlitek zapečetěn tenkou vrstvou vosku.
Texty jsou psány pro čtenáře, kteří chtějí rozumět souvislostem mezi jednotlivými kroky: proč se vtoková soustava počítá dopředu, proč se skořepina žíhá právě takto a proč se patina chová jinak za tepla a jinak za studena.
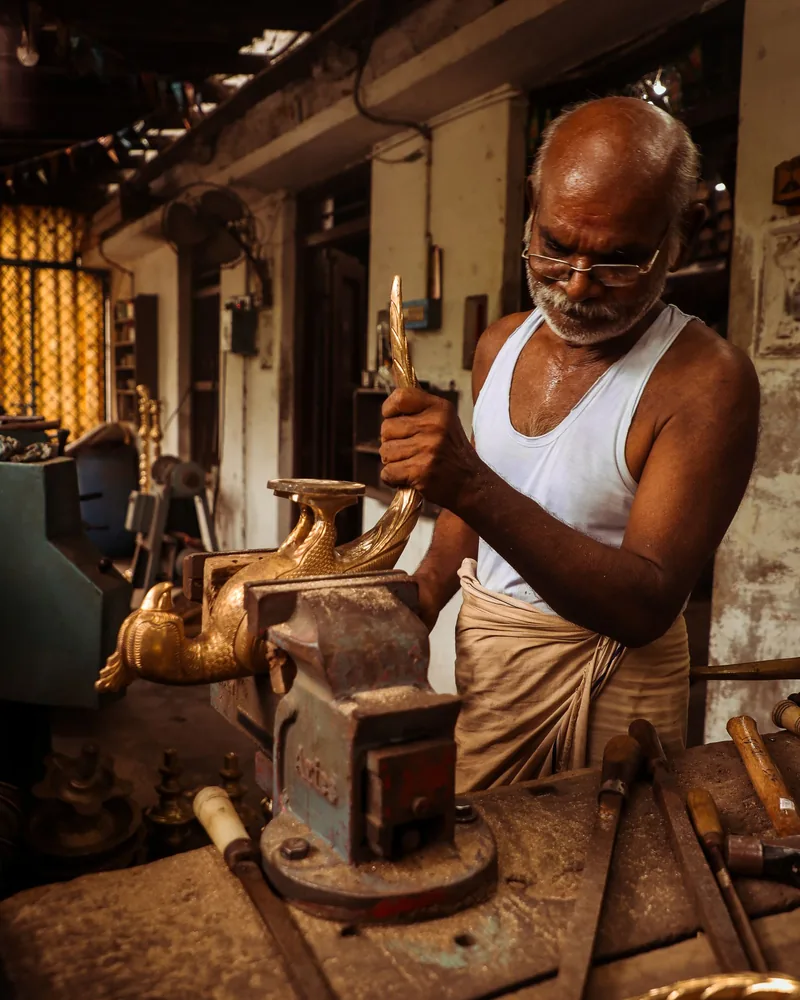
Model a vosková kopie
Cesta bronzové sochy začíná modelem, který nikdy nebude odlit. Sochař pracuje s hlínou, sádrou nebo plastelínou a vytváří tvar, jehož jediným úkolem je poskytnout povrch pro první otisk. Z tohoto originálu se snímá tak zvaná mateřská forma, obvykle silikonová se sádrovým nebo laminátovým pláštěm, který drží pružnou vrstvu v přesném tvaru.
Do mateřské formy se pak nalévá roztavený modelovací vosk. U větších prací se nelije plný objem, nýbrž se vosk postupně rozlévá po stěnách, dokud nevznikne skořepina o síle přibližně čtyř až osmi milimetrů. Dutá vosková kopie má dva zásadní důvody: šetří značné množství slitiny a zejména zajišťuje rovnoměrnou tloušťku stěny odlitku, což je jediná spolehlivá pojistka proti staženinám a proti pnutí při chladnutí.
Vyjmutá vosková kopie se pak retušuje. Švy po dělicí rovině formy se seškrabávají, drobné bublinky se zaplňují teplým voskem, hrany se přesně obnovují. Právě zde vzniká skutečný tvar budoucího bronzu: co zůstane ve vosku, objeví se v kovu, a co se ve vosku přehlédne, bude se v kovu odstraňovat mnohem obtížněji.
Na co se ve vosku dívat
- rovnoměrnost tloušťky stěny po celé ploše, včetně úzkých míst
- uzavřené dutiny, ze kterých by nemohly uniknout plyny
- ostré vnitřní kouty, kde se hromadí napětí a kde forma praská
- otisky prstů a stopy nástroje, které mají zůstat jako součást rukopisu
- místa, jež budou po odlití nedostupná pro cizelérský nástroj
U prací s vnitřním jádrem se do duté voskové kopie vkládá žáruvzdorná jádrová hmota a fixuje se kovovými jádrovníky, které procházejí voskem ven. Tyto drobné kolíky drží jádro na místě i poté, co se vosk vytaví a mezi jádrem a vnějším pláštěm nezůstane nic než vzduchová mezera odpovídající budoucí stěně kovu.
Vtoková soustava a její výpočet
K voskové kopii se přivařují další voskové tyče, které v hotové formě vytvoří kanály. Tato soustava má tři odlišné úkoly a jejich zaměňování je nejčastější příčina nepovedeného odlitku. Vtoky přivádějí kov, výfuky odvádějí vzduch a plyny, nálitky slouží jako zásobník tekutého kovu, ze kterého se dosycuje objem ztracený smrštěním při tuhnutí.
Rozvržení se neurčuje odhadem. Vychází z hmotnosti odlitku, z požadované doby plnění a z toho, kudy kov poteče přirozeně dolů. Základní myšlenka je, že průřezy se od licího kůlu k jednotlivým zářezům postupně rozšiřují, takže se proud zpomaluje, drží se v celém kanálu zaplněný a nestrhává vzduch. U bronzu se obvykle pracuje s tlakovou soustavou, kde nejužší místo leží hned pod licím kůlem a řídí rychlost celého plnění.
Praktická posloupnost návrhu
- zvážit voskovou kopii a přepočíst hmotnost na bronz podle poměru hustot
- určit, kde bude nejvyšší a kde nejnižší bod formy v licí poloze
- stanovit dobu plnění podle hmotnosti a nejtenčí stěny odlitku
- vypočíst nejmenší průřez soustavy a od něj odvodit rozváděcí kanály
- rozmístit zářezy tak, aby kov nedopadal přímo na tenkou stěnu
- umístit nálitky nad nejmasivnější uzly, které tuhnou nejpozději
- doplnit výfuky na všechna nejvyšší a slepá místa dutiny
Nálitek musí tuhnout později než část, kterou dosycuje. Proto bývá objemnější a připojuje se krátkým, ale dostatečně širokým krčkem. Pokud tuhne dřív, přeruší se přívod kovu do uzlu a uvnitř stěny vznikne staženina, kterou zvenčí nikdo neuvidí, dokud se odlitek nezačne opracovávat.
U figurální plastiky se soustava obvykle vede tak, aby zářezy končily v místech, která budou později stejně cizelována — na spodní straně podstavy, v záhybech drapérie, u budoucích spojovacích švů. Tím se zkracuje práce, kterou by jinak bylo nutné vykonat na pohledové ploše.
Formovací směs a keramická skořepina
Voskový strom se nyní musí obalit hmotou, která snese teplotu tekutého bronzu a přitom věrně zachytí povrch. V umělecké praxi se používají dvě odlišné cesty a volba mezi nimi závisí na velikosti práce, na jemnosti detailu a na vybavení dílny.
Sádrokřemičitá bloková forma
Voskový model se zalije do kovového rámu směsí sádry, křemenné moučky a plniva. Tato technika je pro dílnu poměrně dostupná, dobře drží jemný detail a hodí se na menší a středně velké odlitky. Forma je ovšem masivní, dlouho se suší a při žíhání i lití pracuje pomalu, takže celý cyklus trvá déle.
Keramická skořepina
Druhá cesta spočívá v opakovaném máčení voskového stromu do keramické břečky a v obsypávání žáruvzdorným pískem. Každá vrstva musí před nanesením další zcela vyschnout; první vrstvy se dělají z nejjemnějšího materiálu, protože právě ony vytvářejí kontaktní povrch, a další vrstvy už jen dodávají mechanickou pevnost. Po šesti až devíti vrstvách vznikne skořepina o síle zhruba osmi až dvanácti milimetrů.
- první dvě vrstvy jemné, s nejmenším zrnem — nesou detail povrchu
- střední vrstvy hrubší, budují tloušťku a pevnost
- poslední vrstva bez obsypu, uzavírá povrch a brání odprýskávání
- doba schnutí mezi vrstvami se řídí vlhkostí a teplotou v dílně
- místa u zářezů a nálitků se zesilují, protože jsou tepelně nejvíce namáhána
Skořepina je oproti blokové formě mnohem lehčí, rychleji se prohřívá a lépe snáší tepelný šok. Za to platí větší citlivostí na kázeň v postupu: nedosušená vrstva, znečištěná břečka nebo příliš rychlé zvýšení teploty se projeví trhlinou, kterou tekutý kov spolehlivě najde.
Vytavování vosku a žíhání formy
Aby v místě vosku vznikla dutina, musí se vosk z formy dostat ven. Klíčem je, že se musí roztavit dřív, než se stihne roztáhnout natolik, aby formu rozlomil zevnitř. Proto se postupuje rychlým ohřevem zvenčí: v autoklávu působením přehřáté páry, nebo v peci prudkým vsazením do vysoké teploty, kdy se nejdřív rozteče tenká vrstva u stěny a uvolní zbytku vosku prostor.
Forma se přitom staví vtokem dolů, aby vosk mohl volně vytéct. Většina se dá zachytit a po přečištění znovu použít na méně náročné části modelu, byť opakovaným přehříváním postupně ztrácí své vlastnosti a musí se obnovovat čerstvým materiálem.
Po vytavení zůstává na stěnách dutiny tenký zbytek vosku a případné organické nečistoty. Ty se odstraňují až následným žíháním, které má současně několik úkolů: vypálí zbytky, odstraní veškerou zbylou vlhkost, dokončí prohoření pojiva a formu prohřeje na teplotu blízkou teplotě lití. Předehřátá forma se plní klidněji a kov v ní nezačne tuhnout dřív, než dorazí do posledního detailu.
Co se během žíhání sleduje
- pozvolný náběh teploty, aby forma nepraskla tepelným šokem
- dostatečná výdrž na teplotě, aby se prohřál i střed masivních míst
- barva pohledu do vtokového kůlu jako orientační kontrola prohřátí
- vlasové trhliny na povrchu skořepiny, které je nutné zavčas opravit
- čas mezi vytažením formy z pece a samotným litím, který má být krátký
Vlhkost je v této fázi nejvážnějším nebezpečím. Voda uzavřená ve stěně formy se při styku s tekutým kovem okamžitě mění v páru a její objem naroste natolik, že forma může být roztržena. Nedostatečně vyžíhaná forma proto není jen rizikem pro odlitek, ale především pro obsluhu.
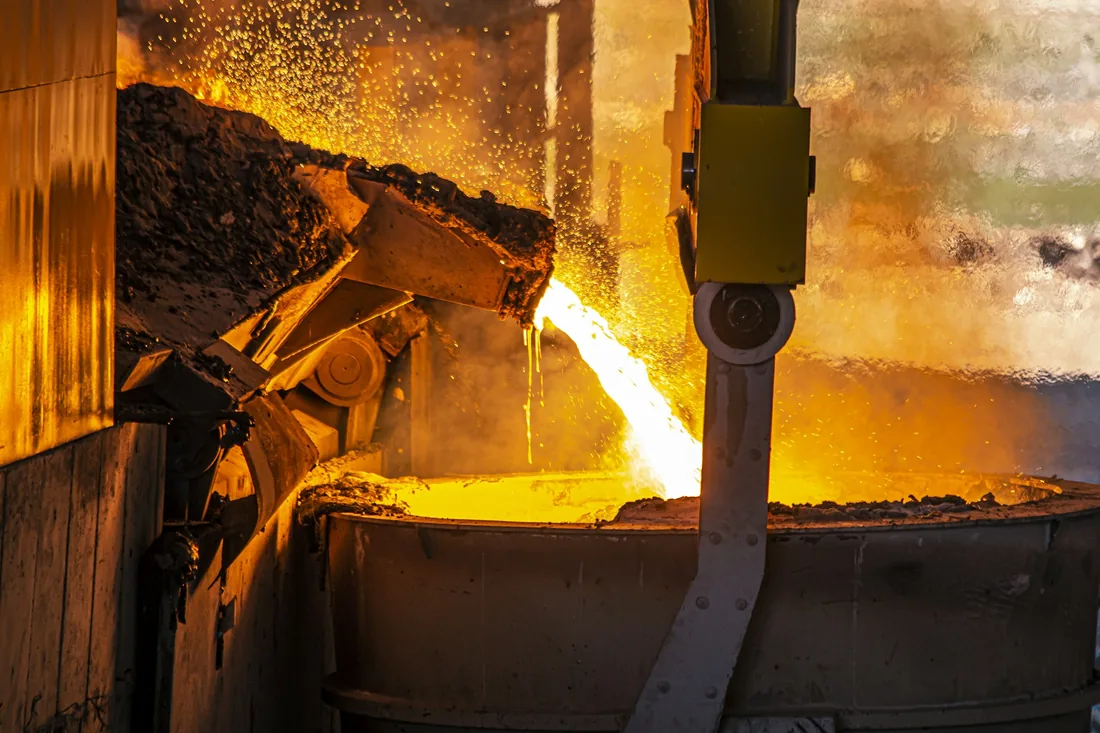
Tavba slitiny a teplota lití
Umělecký bronz je nejčastěji slitina mědi s cínem, doplněná menším podílem zinku a olova podle zavedené receptury dílny. Poměr složek ovlivňuje zabíhavost taveniny do jemných detailů, tvrdost hotového kovu, obrobitelnost při cizelování i to, jak povrch přijme patinu.
Taví se v kelímkové peci. Nejprve se nataví měď jako složka s nejvyšší teplotou tání, teprve poté se přidávají zbylé kovy, protože cín i zinek by se při dlouhém pobytu na vysoké teplotě zbytečně ztrácely oxidací a odparem. Hladina se chrání krycí vrstvou proti přístupu vzduchu a před odpichem se stahuje struska.
Teplota lití se volí výš než teplota tání, aby kov cestou do formy neztuhl. Přehřátí ale nesmí být větší, než je nutné: příliš horký kov víc rozpouští plyny, silněji napadá povrch formy a po ztuhnutí vytváří hrubší strukturu zrna. Rozdíl mezi správným a nadměrným přehřátím se zpravidla pohybuje v desítkách stupňů a v hotovém odlitku se pozná podle kvality povrchu i podle chování při cizelování.
Vlastní odlévání
- forma se v licí poloze zajistí a případně obsype pískem
- z hladiny se těsně před litím naposledy stáhne struska
- pánev se přiblíží co nejblíž k licímu kůlu, aby proud netříštil
- lije se plynule, bez přerušení, s kůlem stále plným po okraj
- plnění se sleduje na výfucích, kde se musí objevit kov
Přerušený proud je nejčastější příčina studeného spoje: dvě čela kovu se setkají, ale už nemají dost tepla, aby se spojila v jeden celek. Ve stěně pak zůstane vlasová hranice, kterou nelze zacelit jinak než opravou po rozbití formy.
Chladnutí a rozbití formy
Po odlití zůstává forma v klidu. Chladnutí se neurychluje vodou ani průvanem — rychlý odvod tepla vnáší do odlitku pnutí a u členitých tvarů může vést k trhlinám v přechodech mezi silnou a tenkou stěnou. Doba klidu se řídí hmotností: drobná plastika stačí několik hodin, u větších prací se čeká do druhého dne.
Rozbíjení formy je hlučná a prašná práce. Keramická skořepina se odklepává kladivem a odstraňuje otryskáním, sádrokřemičitá bloková forma se rozlamuje a zbytky se vyplachují vodou. Zvláštní pozornost patří jádru: musí se dostat ven otvory po jádrovnících nebo technologickými otvory ve spodní části, jinak zůstane uvnitř odlitku vlhká hmota, která bude časem působit korozi zevnitř.
- nechat odlitek zchladnout přirozeně, bez zásahu vodou
- odstranit skořepinu i z vnitřních dutin a záhybů
- vyjmout jádrovníky a otvory po nich připravit k zavaření
- vypláchnout a důkladně vysušit vnitřek odlitku
- před sekáním prohlédnout povrch a poznamenat si vady
První pohled na očištěný odlitek je zároveň prvním skutečným hodnocením celého předchozího postupu. Nedolití ukazuje na nízkou teplotu nebo chybné vtoky, bubliny na plyny ve formě, staženiny na nesprávně umístěné nálitky. Každá vada má svou příčinu v konkrétním kroku a je čitelná zpětně.
Sekání vtoků a zavařování bublin
Odlitek přichází z formy obrostlý celou vtokovou soustavou. Vtoky, nálitky i výfuky se odřezávají rozbrušovací kotoučem nebo pilou s dostatečnou rezervou nad povrchem, aby nedošlo k zaříznutí do vlastního tvaru. Zbylé pahýly se pak postupně snižují bruskou a nakonec sekáčem a pilníkem, dokud povrch nenavazuje na okolní plochu bez viditelného přechodu.
Drobné vady se opravují svařováním. Používá se přídavný materiál co nejbližšího složení, protože rozdíl v chemickém složení se neprojeví hned, ale později při patinaci — jinak složený kov přijme chemikálii jinak a oprava vystoupí na povrch jako světlejší nebo tmavší skvrna. Vadné místo se nejprve vybrousí až na zdravý kov, teprve pak se zavaří a znovu opracuje do tvaru.
Obvyklý sled operací
- hrubé oddělení vtokové soustavy s rezervou nad povrchem
- vybroušení pahýlů do roviny okolního tvaru
- vybrání vadných míst až na zdravý kov
- zavaření přídavným materiálem odpovídajícího složení
- opětovné zabroušení a kontrola tvaru proti modelu
- vyhlazení míst, kde se bude později spojovat více dílů
Ochranné pomůcky nejsou v této fázi formalitou. Broušení bronzu uvolňuje jemný kovový prach, sváření vytváří dýmy a řezné nástroje pracují na tvarech, které se v ruce špatně drží. Dobře upnutý odlitek a odsávání v místě vzniku prachu patří k základnímu vybavení pracoviště.
Cizelování a spojování dílů
Cizelování je práce, při které se povrch kovu upravuje ručními nástroji tak, aby odpovídal původnímu modelu. Nejde o mechanické vyhlazení do lesku — jde o obnovení rukopisu. Sochařova stopa v hlíně, otisk palce, tah špachtle či drsnost struktury se v odlitku vždy poněkud otupí a cizelér je vrací zpět pomocí puncen, sekáčů, rydel a pilníků.
Zároveň se rozhoduje o charakteru výsledné plochy. Hladce zpracovaný povrch odráží světlo souvisle a působí uzavřeně; zrnitý povrch světlo rozptyluje a plastika se čte měkčeji. Toto rozhodnutí přímo ovlivňuje i budoucí patinu, protože chemikálie se na drsném povrchu drží jinak a výsledný odstín bývá hlubší a méně jednotný.
Rozměrné práce se odlévají po částech, protože celý objem by se do formy nedostal a stěny by se nedaly udržet rovnoměrné. Dělicí místa se určují už na voskové kopii a vedou se tam, kde je švy možné ukrýt — do záhybů, za hrany, do stínů tvaru. Díly se pak srovnají, sesadí a svaří po obvodu; svar se zabrousí a přes něj se vede cizelérská struktura tak, aby přecházela z jednoho dílu na druhý bez přerušení.
- ověřit sesazení dílů nasucho ještě před svařováním
- svařovat po krátkých úsecích a nechávat kov průběžně vychladnout
- vést strukturu povrchu přes šev, nikoli podél něj
- průběžně kontrolovat tvar proti modelu z několika odstupů
- posuzovat plastiku i v bočním světle, které ukáže nerovnosti
Patinace za tepla a za studena
Patina je vrstva sloučenin, která na povrchu bronzu vzniká reakcí kovu s chemikáliemi. V dílně se vytváří řízeně, protože přirozená patina by se tvořila léta a její průběh by nešlo ovlivnit. Před jakoukoli patinací musí být povrch dokonale čistý a odmaštěný — každý otisk prstu, zbytek brusného prachu nebo olej se projeví jako místo, kde barva nedrží.
Patinace za tepla
Odlitek se prohřívá hořákem a roztok se nanáší štětcem nebo rozprašovačem na horký kov. Kapalina se odpařuje prakticky okamžitě a sloučeniny se ukládají přímo do povrchu. Výsledek je odolnější a hlubší, ale žádá zkušenost: teplota se odhaduje podle chování roztoku na povrchu a při přehřátí odstín přeskočí jinam, než bylo zamýšleno. Postupuje se v mnoha tenkých vrstvách, protože barva se buduje jejich skládáním, nikoli jedním silným nánosem.
Patinace za studena
Roztok se nanáší na kov o pokojové teplotě a nechává se působit delší dobu, případně se povrch udržuje vlhký opakovaným navlhčováním. Postup je pomalejší a výsledná vrstva bývá méně odolná, zato je mnohem lépe kontrolovatelný — barva se rozvíjí postupně a lze ji sledovat, upravovat nebo zastavit omytím.
- zkoušet roztok nejprve na vzorku ze stejné slitiny
- pracovat v mnoha tenkých vrstvách místo jedné husté
- zesvětlovat vystouplá místa a ponechávat hloubky tmavší
- vždy zaznamenat složení roztoku, teplotu a počet vrstev
- pracovat s odsáváním a s ochranou pokožky i očí
Odstíny závisí na chemickém složení roztoku, na složení slitiny, na teplotě a na struktuře povrchu. Táž receptura dá na hladké ploše jiný výsledek než na zrnité, a proto se poznámky o průběhu patinace ukazují jako nejcennější část dílenských záznamů — bez nich nelze odstín zopakovat.
Ochrana voskem
Čerstvá patina je chemicky činná vrstva a bez uzavření by se dál měnila působením vzdušné vlhkosti a dotyků. Posledním krokem je proto voskování. Používá se mikrokrystalický nebo včelí vosk, který vytvoří tenkou propustnou vrstvu — na rozdíl od laku, jenž povrch zcela uzavře, časem zežloutne a při poškození se odlupuje v nepravidelných plochách, které nelze lokálně opravit.
Vosk se nanáší v tenké vrstvě, u patinace za tepla ještě na mírně zahřátý kov, aby se rozetřel do povrchu. Po vychladnutí se přeleští měkkým hadříkem nebo kartáčem. Silná vrstva se v hloubkách shromáždí do bílých usazenin, které pak ruší čitelnost detailu, takže tenký nános a důkladné leštění dávají lepší výsledek než opakované přidávání.
Údržba hotové plastiky
- otírat prach suchým měkkým hadříkem bez použití rozpouštědel
- obnovovat voskovou vrstvu podle prostředí, v němž je práce umístěna
- u venkovních prací věnovat pozornost místům, kde stojí voda
- nepoužívat abrazivní čisticí prostředky ani leštidla na kovy
- omezit dotyky holou rukou, pot patinu narušuje bodově
Bronz je materiál, který se mění dál i po dokončení. Voskovaný povrch tuto změnu zpomaluje a usměrňuje, nezastaví ji však úplně — a právě v tom spočívá rozdíl mezi ochranou a konzervací. Pravidelná lehká údržba je proto přirozeným pokračováním celého postupu, nikoli jeho dodatkem.
Kontakt a povaha projektu
Tomervezo je informační a redakční projekt. Publikuje výkladové texty o postupech uměleckého lití bronzu a nenabízí žádné placené služby, zakázkové odlévání ani zprostředkování prací. Materiály slouží ke studiu a orientaci v oboru; konkrétní parametry se v každé dílně liší podle vybavení, používaných slitin a zvyklostí.
Pokud máte dotaz k obsahu, upřesnění nebo připomínku k některé z kapitol, můžete napsat na adresu [email protected]. Více o záměru projektu najdete na stránce O projektu.